
PVC-vaahtolevy– joka tunnetaan myös nimellä Celuka board, Forex board tai paisutettu PVC – on kaikkialla. Mainonta, huonekalut, sisustus, pakkaus. Se on materiaali, joka on löytänyt tiensä lähes jokaiselle toimialalle. Mutta voiko ostamasi kone todella tuottaa vakaata, korkealaatuista kartonkia jatkuvasti, ei ole koskaan kiinni siitä, mitä laitetta kutsutaan. Kyse on siitä, ymmärrätkö, kuinka se valitaan, viritetään ja ylläpidetään.
Ekstruuderi ottaa jauheen ja tulostaa arkin. Jos jokin on pois päältä, tuote näyttää sen missä tahansa tämän prosessin vaiheessa – äänekkäästi ja selkeästi.
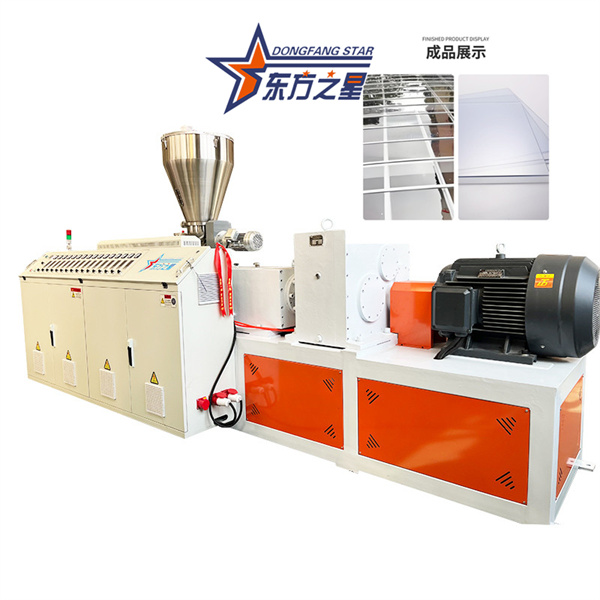
PVC-vaahtolevyn suulakepuristuslinja on ytimessä kartiomainen kaksoisruuviekstruuderi, joka on yhdistetty täyden alavirran linjaan. Miksi kartiomainen kaksoisruuvi? Koska PVC-jauheella on huono lämmönkestävyys. Yksiruuvinen ekstruuderi tuottaa liikaa kitkalämpöä – jauhe alkaa hajota ennen kuin se sulaa. Kartiomainen kaksoisruuvi puolestaan välttää liiallisen kitkalämmön ekstruusion aikana ja estää sulan hajoamisen. Se tarjoaa vakaan tehon, hyvän sekoittumisen ja erinomaisen plastisen, joten se on paras valinta jäykkien PVC-tuotteiden valmistukseen.
Kun valitset laitteita, aloita kapasiteetista ja tuotteen tiedoista. Tuntituotanto riippuu ekstruuderin mallista. Tyypillisessä kokoonpanossa SJZ80/156-pääekstruuderi yhdistettynä SJZ65/132-koekstruuderiin tuottaa 400–500 kg/tunti, levyn leveydellä 1220–2050 mm ja paksuudella 3–30 mm. Paksuille levyille (20 mm ja enemmän) tarvitset suuremman vääntömomentin ekstruuderin. Mitä leveämpi levy, sitä vaativammaksi suuttimen suunnittelu ja jäähdytyksen kalibrointiosa tulee – tätä ei voi väärentää yleiskoneella.
Alavirtalinja on yhtä kriittinen. Ekstruuderi on vain sydän. Kalibrointipöytä, jäähdytystelineet, nostoyksikkö ja leikkausasema määrittävät laudan tasaisuuden ja mittatarkkuuden. Kun ostat laitteita, käytä enemmän aikaa koko linjan arvioimiseen ja vähemmän aikaa ekstruuderin näyttävien tärkeiden teknisten tietojen tarkastelemiseen.
Yleisin PVC-vaahtolevyn laatuongelma on hauraus – levyt, jotka napsahtavat helposti. Yli 90 % levyn murtumisongelmista ei johdu formulaatiosta, vaan huonosta plastisoitumisesta.
Plastisointi on prosessi, jossa PVC-jauhetta kuumennetaan ja leikataan ruuvin sisällä, jolloin molekyyliketjut avautuvat täysin ja kietoutuvat. Jos plastiikka on epätäydellistä, laudan sisäpuoli on kuin huonosti vaivattu taikina – löysää, sitkeyttä ja taipuvaista napsahtamiseen.
Älä luota tuntumaan tai ulkonäköön arvioidaksesi plastisuutta. Katso pääekstruuderin moottorin virtaa.
Virta liian alhainen: Riittämätön plastiikka. Materiaali on liian "liukasta" eikä ole muodostanut viskoosia sulaa - sitä ei ole työstetty kunnolla.Jos virta on liian pieni, älä kiirehdi vaihtamaan koostumusta. Nosta vyöhykkeiden 3 ja 4 – plastisointi- ja puristusosien – lämpötilaa 2–3°C. Sulan viskositeetti nousee, ruuvin vastus kasvaa ja virta nousee. Odota lämpötilan säätämisen jälkeen 15–20 minuuttia järjestelmän vakautumista, tarkkaile virran muutosta ja hienosäädä pienin askelin, kunnes virta tasaantuu lähelle tavoitearvoa.
PVC-vaahtolevyn suulakepuristuslämpötilan säätö on tunnetusti nirso. Jos lämpötila on liian korkea, materiaali vaahtoaa ennenaikaisesti tynnyrin sisällä, mikä aiheuttaa sulamurtuman ja karkean levypinnan. Jos se on liian matala, plastiikka on epätäydellistä ja levyn pinta muuttuu epätasaiseksi.
Koko linjan lämpötilan säätö seuraa yleensä kolmea vyöhykettä:
| Alue | Sijainti | Periaate |
|---|---|---|
| Lämmitysalue | Ennen tuuletusaukkoa (syöttöosa + puristusosa) | Hieman korkeampi lämpötila, nopea lämmöntuotto |
| Vakiolämpötilavyöhyke | Tuuletusaukon jälkeen (ilmanpoistoosa + annostusosa) | Leikkauslämpö on jo riittävä; sekä lämmityksen että jäähdytyksen ohjausta tarvitaan |
| Lämpötilan ylläpitovyöhyke | Meistinpää, sovitin ja muotin runko | Hieman alempana kuin suulakepuristusosa, jotta sulalujuus säilyy |
Jäykän matalavaahtoisen PVC-levyn suulakepuristamiseen tutkimukset ehdottavat vertailuprosessia: ruuvin nopeus 38–42 rpm, suuttimen lämpötila 180–190 °C, mikä johtaa pienempään levytiheyteen ja parempaan kennorakenteeseen. Mutta tämä on vain viittaus. Todellinen tuotanto on viritettävä laitteiston, koostumuksen ja tuotteen paksuuden perusteella.
Suulakkeen lämpötila on erityisen ongelmallinen. Liian alhainen, ja sula menettää kimmoisuutensa, mikä saa levyn repeytymään. Liian korkea, ja sulalujuus laskee, kuplat repeytyvät ja levyn pintaan muodostuu tyhjiä aukkoja.
Ekstruusiopaine on avain onnistuneeseen vaahdotukseen. Riittävällä paineella kuplat ovat hienoja ja tiheitä. Riittämättömällä paineella kuplat ovat suuria ja epätasaisia, ja levyn pinta kärsii. Päämoottorin virta ja suutinpään paine ovat luotettavia lämpötilansäädön indikaattoreita: kun plastiikka on hyvä, sekä virta että paine ovat vakaat. Kun plastiikka on huono, paine vaihtelee ja virta on epävakaa.
Myös ruuvin nopeudella on väliä. Suurempi nopeus tarkoittaa suurempaa tehoa, mutta sulatteen lämpötila nousee nopeasti ja prosessin ohjauksesta tulee vaativampaa. Vaahtoutuminen on kuitenkin tasaisempaa ja pinnan laatu parempi. Liian alhainen nopeus tarkoittaa huonoa plastisointia, alhaista hyötysuhdetta ja karkeaa laudan pintaa. Lisäksi materiaalin viipymisaikaa tynnyrissä ja suulakkeessa on tarkkailtava: liian lyhyt, ja vaahdotusaine ei hajoa täysin, mikä johtaa korkeampaan levytiheyteen; liian pitkä, ja tapahtuu liiallista vaahtoamista, mikä heikentää mekaanisia ominaisuuksia.
Ekstruuderi on rakennettu käsittelemään materiaalia. Mutta jos et ylläpidä sitä, se syö sen sijaan voittosi.
Säännöllinen jäännöspuhdistus: Ruuveille, tynnyreille ja suulakkeille jäänyt PVC-hartsi kovettuu ajan myötä, tukkien virtausreitit ja kuluvia osia. Pura sammutuksen ja jäähdytyksen jälkeen tarvittavat osat ja puhdista ne käyttämällä valmistajan suosittelemaa huuhteluainetta tai pehmeitä työkaluja. Kun puhdistat ruuvia, vähennä päänopeutta noin 5 kierrokseen minuutissa kulumisen minimoimiseksi ja käytä paineilmaa puhaltaaksesi syöttö- ja tuuletusaukon läpi toistuvasti.
| Oire | Todennäköinen syy | Korjaustoimet |
|---|---|---|
| Lauta hauras, rikkoutuu helposti | Huono plastisointi; alhainen moottorin virta | Nosta vyöhykkeiden 3–4 lämpötilaa 2–3 °C; odota 15-20 minuuttia |
| Karkea levypinta | Suulakkeen lämpötila liian korkea tai liian matala; sulamurtuma | Säädä muotin lämpötilaa pienin askelin (±2 °C kerrallaan) |
| Epätasainen kuplarakenne | Riittämätön ekstruusiopaine; paineen vaihtelut | Tarkista suuttimen lämpötila; tarkista näyttöpakkaus tukoksen varalta |
| Vaihteleva moottorivirta | Epävakaa plastiikka; epäjohdonmukainen ruokinta | Tarkista syöttöosan lämpötila; tarkista materiaalin syötteen johdonmukaisuus |
| Levyn paksuuden vaihtelu | Epätasainen nostonopeus; die huuliväli ei ole tasainen | Säädä nostonopeutta; tarkista muotin huulen säätöpultit |
| Vettä vuotaa jäähdytysosassa | Kuluneet tiivisteet; löysät liitososat | Vaihda tiivisteet; kiristä jäähdytysjohtojen liitännät |
PVC-vaahtolevyjen suulakepuristustekniikka on kypsä. Runko, ruuvit ja lämpötilansäätöjärjestelmät – kaikki valmistajat rakentavat ne. Ero on siinä, voitko laitteiston vastaanottamisen jälkeen virittää neljä muuttujaa – lämpötila, nopeus, paine ja koostumus – toimimaan yhdessä myymälän olosuhteiden mukaan.


